В предыдущей статье был рассмотрен один из методов измерения углов и конусов – измерения с использованием угольников и угловых мер. В данной статье мы продолжим изучение этой темы: речь пойдет о калибрах, а именно о конусных калибрах.
Калибры это…
В соответствии с ГОСТ 27284-87 "Калибры. Термины и определения" калибр — это "средство контроля, имеющее геометрические параметры элемента изделия с заданными размерами, для контакта с ним по поверхностям, линиям или точкам". Калибр вступает в сопряжение с измеряемой деталью, сверяясь с её допусками (разностью предельно допустимых размеров) для оценки качества.
Виды калибров
Калибры подразделяются на предельные, регулируемый и нормальные. Первые воспроизводят проходной и/или непроходной пределы геометрических параметров элементов изделия благодаря идентичности своего номинального размера с одним или двумя (наибольшим и наименьшим) предельными размерами контролируемой детали. Вторые отвечают за контроль наружных размеров и резьбы (например, калибр-скобы). Нормальными калибрами, согласно ГОСТ-у 27284-87, называют такие калибры, которые "воспроизводят заданные линейные или угловые размеры и формы сопрягаемых с ними поверхностей контролируемых элементов изделий". В эту категорию и входят конусные калибры.
Конусные калибры это…
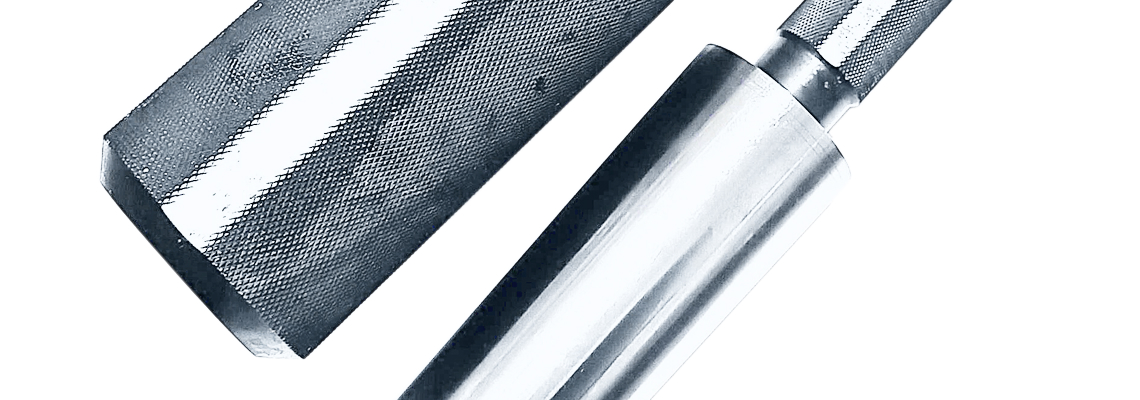
Конусные калибры это прецизионный бесшкальный измерительный инструмент втулообразной формы с торцевыми уступами и рисками. Для контроля инструментов наиболее распространены стандартные калибры по ГОСТ 2849-94 "Калибры для конусов инструментов. Технические условия": конусы Морзе (№0, 1, 2, 3, 4, 5 и 6) и метрические конусы (конусность 1:20).
Идеальность калибров регулируется их допусками. При выпуске из производства, либо после планового ремонта, калибры необходимо калибровать. Сделать это можно с помощью специального комплекта ЗМС.КРК185 для определения метрологических характеристик калибр-пробок и резьбовых калибров. При положительном результате калибровки, калибры допускаются к эксплуатации
Перед проведением измерений, калибры промывают бензином и протирают хлопчатобумажной салфеткой. В случае более точных лабораторных измерений, калибры выдерживают в помещении в течении определенного времени вместе с контролируемой деталью.
При контроле внутренних конусов и наружных конических поверхностей калибры используют не как предельные, а как нормальные, осуществляя проверку по краске.
Рассмотрим процессы измерений подробнее.
Контроль внутренних конусов
При контроле внутренних конусов поверхность калибра покрывается очень тонким слоем краски (например, берлинской лазурью, разведенной в машинном масле) или на нее аккуратно наносится карандашный штрих. Калибр вводится в глубь контролируемой детали и после плотного соприкосновения с ней слегка поворачивается. В месте полного прилегания слой краски или карандаш стирается. По этим пятнам касания судят об угле контролируемого конуса.
Контроль наружных конических поверхностей
При контроле наружных конических поверхностей краска наносится на проверяемую поверхность. Размеры диаметров конуса контролируются по торцевым уступам или рискам на калибрах. При правильном расположении диаметров торец контролируемой детали должен располагаться между уступами или рисками калибра.
В заключение
Конусные калибры представляют собой специализированные бесшкальные средства контроля, занимающие важную роль в машиностроении при проверке сложных конических поверхностей. Их применение основано на использовании в качестве нормальных калибров по ГОСТ 27284-87 для осуществления проверки методом «по краске». Этот метод позволяет визуализировать пятно контакта и с высокой точностью оценить качество изготовления как внутренних конусов, так и наружных конических поверхностей, контролируя при этом и их линейные размеры по уступам и рискам на калибре.
Достоверность измерений конусными калибрами напрямую зависят от их собственной точности и правильной эксплуатации, что включает в себя предварительную очистку, температурную стабилизацию и, что критически важно, своевременное обслуживание. Поддержание парка контрольно-измерительного инструмента в исправном состоянии является залогом качества выпускаемой продукции.
Для обеспечения безотказной работы вашего измерительного оборудования, специалисты ремонтной мастерской ООО «ЗМС-Сервис» проведут простой и сложный категорийный ремонт вашего измерительного инструмента с дальнейшей сдачей в ЦСМ Росстандарта РФ ↓