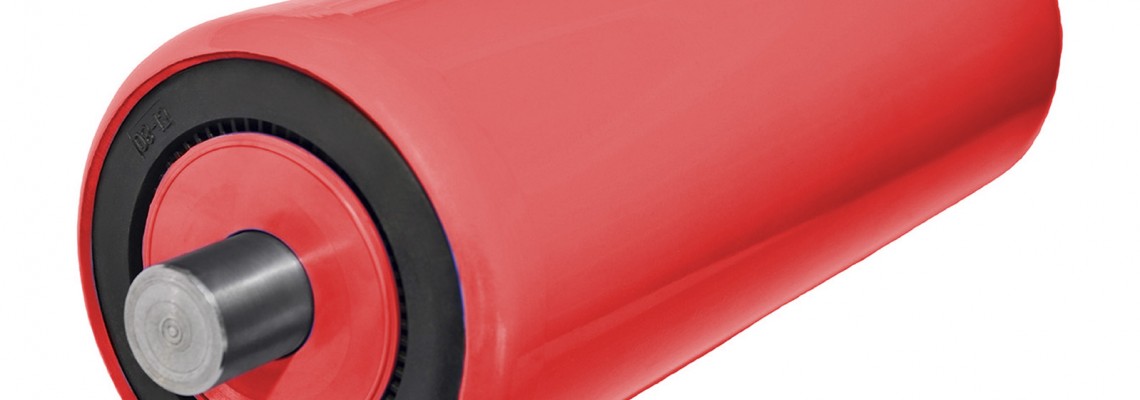
Конические (или конусные) ролики, за счет стойкости к осевой и радиальной нагрузкам, используются на конвейерах. Благодаря своим конструктивным особенностям, конические ролики устанавливают на поворотных участках ленты, помогая ей плавно менять направление движения.
Со временем, из-за интенсивности работы, ролики изнашиваются. Проявляются погрешности (волнистость, огранки) на сферических торцах. Это тормозит работу конвейера, а со временем, и вовсе может привезти к его полной остановке.
Возникает необходимость в тщательном контроле роликов.
В настоящей статье мы рассмотрим только контроль диаметр D, контроль угла a и контроль длины L. Схема контроля параметров конических роликов показана на рисунке 1.
Полный контроль ролика — это контроль диаметра на определенном расстоянии от торцевой поверхности, контроль угла, контроль длины, формы и непрямолинейности образующей.
Исследование применяющихся конструкций для контроля конических роликов показало, что задача решается в основном тремя способами.
Первый способ. Схема контроля по первому способу показана на рисунке 2.
Толкатель, который в крайнем положении прилегает к упору, подаёт конический ролик на измерительную позицию. При этом контролируется не диаметр D, а большая ось эллипса, расположенная перпендикулярно к измерительной базе под измерительным наконечником.
Так как контроль основан на измерении отклонения измеряемой величины от размера установочного образца, то погрешностью разности tg и sin угла можно пренебречь, если угол a меньше 8°
Второй способ. Схема контроля по второму способу показана на рисунке 3.
Конический ролик подается на измерительную позицию, перемещаясь перпендикулярно к плоскости. Ролик имеет твердую опору в двух точка – в точке измерительной базы для контроля диаметра D и в точке измерительной базы для контроля длины L. Ориентация ролика относительно оси симметрии обеспечивается измерительной базой, которая также используется для измерения угла a с помощью измерительной головки.
На головку устанавливается допуск на длину.
Устанавливаемый допуск определяется из отношения допуска на полную длину L ролика к расстоянию между точкой измерения, измерительной головкой и измерительной базой.
Ролики сортируется на группы по диаметру D при помощи измерительной головки.
Из-за погрешности формы ролика повторные измерения диаметра D и угла a в других плоскостях (не параллельных оси ролика) могут дать иные результаты.
Третий способ. Схема контроля по третьему способу показана на рисунке 4.
При измерении третьим способом используются контрольные кольца, которых охватывают ролик в двух плоскостях, перпендикулярных к его оси, вблизи от торцов.
При отведенном назад измерительном мостике конический ролик вставляется в неподвижное контрольное кольцо, после чего мостик подводится до упора в неподвижное кольцо со стороны большого диаметра.
Измерительная головка определяет диаметр ролика D на расстоянии S1 от большей торцевой поверхности (смотрите рисунок 4).
Угол a контролируется кольцом, причем изменение расстояний S2 по сравнению с образцом определяется измерительным прибором.
В завершении. Таким образом, на примере трех методов контроля конических роликов, мы убеждаемся в необходимости в разработке приспособлений и эталонов, которые бы облегчали работу специалисту, и повысили бы её точность.
Изготавливаем специальные призмы для поверки роликов и проволочек по МИ 2078-90 «Ролики и проволочки. Методика поверки».
Запросить коммерческое предложение на призмы для определения огранки проволочек и роликов ↓