Цилиндрические поверхности нельзя изготовить в точном соответствии с их теоретическими формами. Погрешность возникает на этапе обработки деталей, например, из-за неточности инструментального станка. В следствии этого было введено понятие допуска (т.е. регламентированного отклонения детали от заданных требований).
Допуски колеблются от десятых долей миллиметра до десятых долей микрометра
При наличии неподвижной измерительной базы контролировать цилиндрическую деталь нетрудно.
Отклонение от теоретической формы
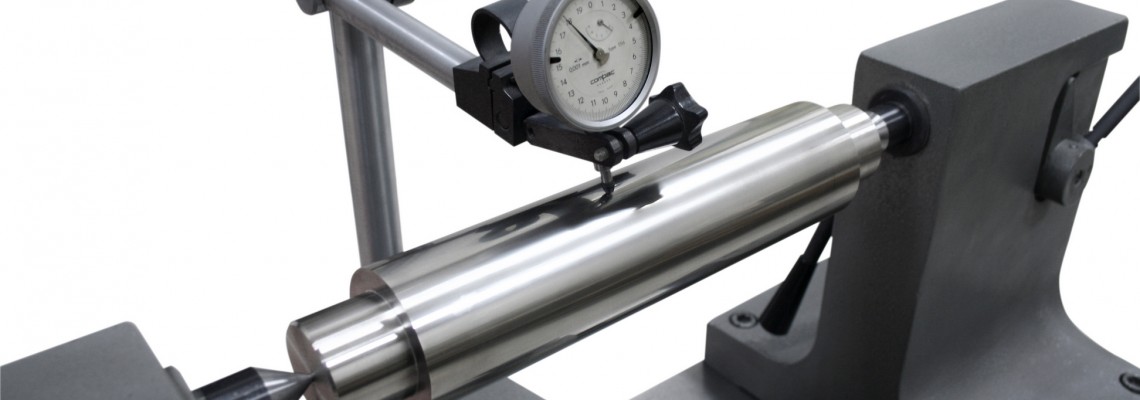
Отклонения от теоретической формы удобно определять по отклонениям стрелок измерительных головок. Результатом замеров будет среднее отклонение огибающей цилиндрической поверхности и погрешность формы – разность между диаметрами наружной и внутренней огибающих этой поверхности.
В лаборатории просто не обойтись без вспомогательных средств. АО «Завод МетроСтандарт» поможет подобрать измерительную базу под Ваши нужды
Погрешности форм тел вращения, которые обрабатываются на бесцентровых шлифовальных станках, определяются иначе. Надежно измерить их можно только в том случае, когда известно число граней и они равномерно распределяются по окружности.
В соответствии с рисунком 1, деталь укладывается в призму или специальное приспособление (или фиксируется биениемером ПБ в центрах) и вращается в ней, в то время как измерительная головка контролирует поверхность в точке, лежащей напротив вершины призмы.
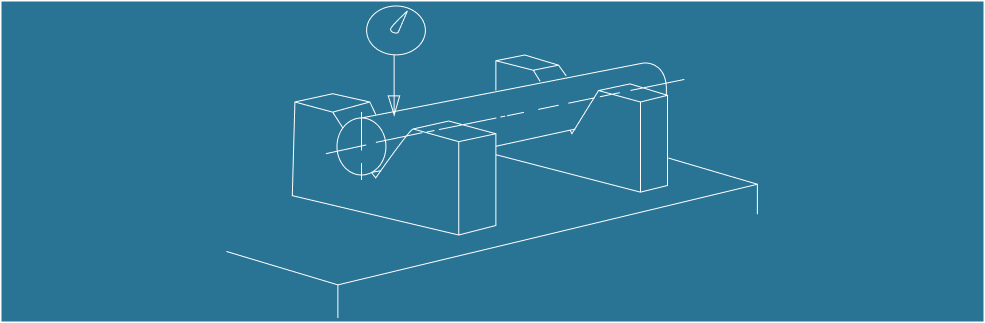
На практике, детали имеют тела неправильных форм с криволинейными гранями. Это вызвано вибрациями шлифовального станка, его погрешностью.
Чтобы определить суммарную погрешность формы таких деталей, необходима целая серия измерений, при которых измерительные наконечники должны располагаться под разными углами.
Дополнительные погрешности измерений
При использовании призм в качестве опоры для деталей следует учитывать, что отклонения от правильной формы цилиндра в продольном сечении создают дополнительные погрешности измерений.
Бочкообразная форма
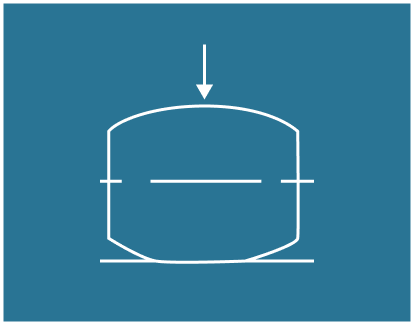
Если цилиндр имеет бочкообразную форму, то его точка опоры в призме находится в одной плоскости с точкой соприкосновения измерительного стержня.
Погрешности измерений при контроле некруглости не возникают, но контролируется только узкая полоса на всей длине цилиндра.
Изогнутый цилиндр
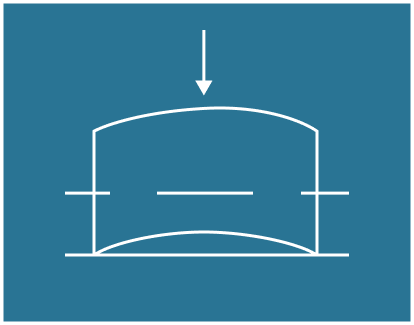
В процессе контроля поверхности изогнутого цилиндра в одной плоскости точки соприкосновения его с поверхностью призмы смещаются к центру при вращении цилиндра вокруг своей оси. Кроме погрешности формы, в результат измерения входит погрешность, обусловленная изогнутостью.
Чтобы разделить погрешности, необходимо провести повторный контроль с узкой призмой, установленной в плоскости измерительного стержня. В этом случае будут определены только погрешности формы.
Корсетность цилиндра
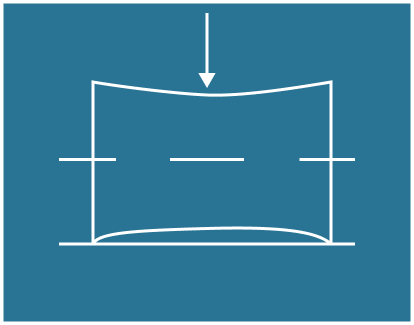
При корсетности цилиндра для него действительно всё сказанное об изогнутом
цилиндре, с той разницей, что плоскости опор во время его вращения все время остаются на концах цилиндра.
«Волна» на поверхности цилиндра
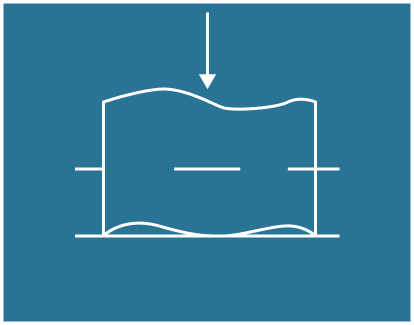
Если «волны» на поверхности цилиндра, вызванные погрешностями формы, проходят не параллельно, а спирально, как при скручивании, то цилиндр соприкасается с измерительным стержнем.
В этом случае измерительный стержень воспринимает неровности только той части поверхности, которая оказывается под ним при вращении цилиндра.
Практически не существует деталей с какой-нибудь одной из названных погрешностей. Всегда следует ориентироваться на комбинацию погрешностей
Регистрировать погрешности формы можно любыми известными приборами для контроля формы поверхности, предварительно устранив влияние микрогеометрии поверхности детали. Погрешности формы свыше 5 мкм определяют любыми измерительными головками с самописцами.
Запросить коммерческое предложение на опорные призмы для фиксации деталей можно по форме ниже