Критически важно соблюдать предельные контуры деталей сложных механических конструкций. Даже обыкновенное винтовое соединение должно соответствовать сразу нескольким требованиям: плавности хода и точности позиционирования, правильному распределению нагрузки, сопрягаемости и взаимозаменяемости.
Резьбовыми изделиями высокой точности проверяют соответствия параметрам детали установленным допускам по принципу «годен/не годен». Такие приспособления изготавливаются строго по чертежам, «в размер» проверяемой детали. Например, для проверки диаметра валов от 1 до 360 мм используют гладкие нерегулируемые калибры, изготавливаемые по ГОСТ 2015-84.
Однако в процессе эксплуатации специальные резьбовые изделия истачиваются, а их профили могут выходить за установленные предельные контуры, что делает проверку невозможной.
Для устранения неисправностей проверочного инструмента были разработаны специальные средства контроля элементов резьбы
В настоящей статье мы рассмотрим средства контроля среднего диаметры резьбы, угла профиля и шага.
Контроль среднего диаметра
Контроль среднего диаметра резьбы может производиться с помощью резьбовых вставок, проволочек и ножей.
Схема контроля среднего диаметра с помощью резьбовых вставок показана на рисунке 1.
Коническая вставка входит во впадину резьбы, а лежащий против этой впадины виток входит в призматическую вставку.
Размеры и допустимые отклонения резьбовых вставок нормированы в ГОСТ 4380—93 "Микрометры со вставками. Технические условия"
При измерении среднего диаметра резьбы с помощью проволочек, их закладывают во впадине резьбы и при помощи контактного прибора (например, оптиметра) производят измерения.
Выделяют три способа измерения проволочками: измерение одной проволочкой (рисунок 2), измерение двумя проволочками (рисунок 3) и измерения тремя проволочками (рисунок 4).
- Первый метод подразумевает, что измеряемый средний диаметр резьбы размером не более 100 мм. При этом, чтобы исключить влияние эксцентричности резьбы (т.е. резьбы не по центру), измерения производят дважды, поворачивая контролируемый объект на 180 градусов.
- Измерения вторым методом проводят при небольшом числе витков, что исключает возможность измерения резьбы в различных сечениях.
- Третий способ измерения универсален и наиболее распространен за счёт стабильного позиционирования. Это минимизирует влияние перекоса во время измерений. Суть метода в равномерном распределении трех проволочек одинакового диаметра во впадинах резьбы.
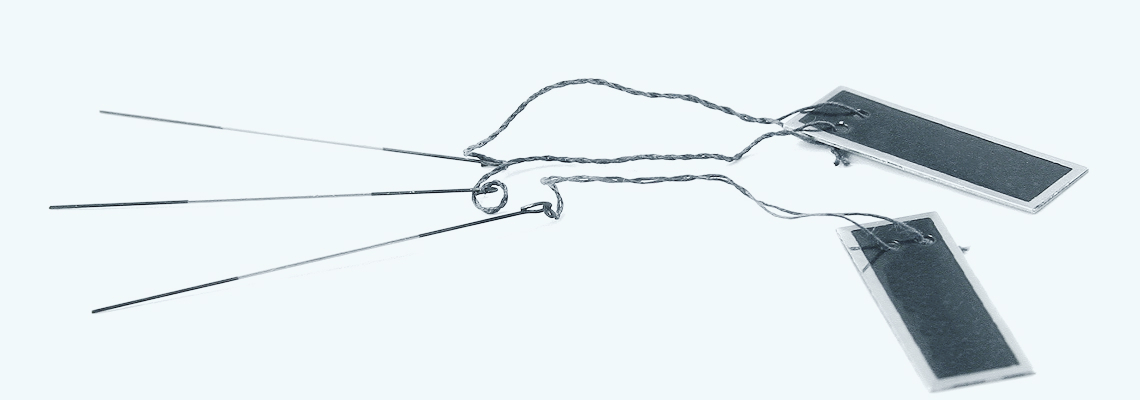
АО "ЗМС" изготавливает проволочки для измерения среднего диаметра наружной резьбы в соответствии с ГОСТ 2475-88 "Проволочки и ролики. Технические условия" по чертежам заказчика. Подробную информацию можно получить, отправив запрос на почту zao-zms@mail.ru
Измерение среднего диаметра резьбы с помощью ножей производится на универсальном микроскопе. Краткая схема измерения показана на рисунке 5.
Рабочая высота ножа рассчитана таким образом, что при установке его на каретке микроскопа лезвие находится на уровне осевого сечения изделия, укрепленного в центрах. На верхней доведенной поверхности ножа параллельно лезвию нанесена тонкая риска.
Ножи, устанавливаемые по правым образующим со стороны профиля, обращенного к | наблюдателю, называют правыми ножами, а ножи, устанавливаемые по левым образующим, называют левыми ножами
Суть измерения заключается в следующем – ножи придвигают к сторонам профиля изделия. Просвет между ними не должен быть заметен. В процессе вычисления риску ножа рассматривают как соответствующую строну профиля резьбы.
Измерение угла наклона образующего профиля
Для измерения угла наклона образующих профиля резьбы используют проекторы, а также инструментальные и универсальные микроскопы. В зависимости от требуемой точности измерения производят с ножами и без них.
При измерении на микроскопе без ножей, центральную пунктирную линию экрана совмещают с изображением профиля резьбы, и по угловой шкале прибора производят отсчет угла наклона. Для компенсации возможных искажений, вызванных углом подъема резьбы и погрешностями позиционирования, измерения выполняются многократно.
За результат измерений принимают среднее арифметическое всех измерений.
При измерении угла наклона образующей профиля резьбы диаметр отверстия диафрагмы должен быть равен диаметру, рекомендуемому изготовителем
Применение ножей на микроскопах значительной повышает точность измерений. Вычисления проводится обычным способом, если угол подъема меньше 7 градусов. Однако, когда угол подъема выше обозначенного, применяется так называемый второй специальный заточенный нож. В таком случае становится невозможным получить резкое изображение линии касания лезвия ножа с образующей профиля резьбы, и для наблюдения просвета используют специальную увеличительную лупу.
Контроль шага резьбы
В настоящей статье рассмотрим два метода контроля шага резьбы: оптическим методом и с помощью шаровых наконечников.
При оптическом методе контроля используются проекторы, инструментальные и универсальные микроскопы с ножами и без них.
При контроле на микроскопе (проекторе) оптическим методом:
- без ножей, центральную пунктирную линию окулярной сетки микроскопа (или экрана проектора) совмещают с изображением образующей профиля резьбы;
- с ножами, изображение риски ножа совмещают с соответствующей пунктирной линией окулярной сетки микроскопа, как и при измерении среднего диаметра и угла наклона образующей профиля резьбы.
Как при измерении с ножами, так и при измерении без них точка перекрестия линий окулярной сетки микроскопа (или экрана проектора) должна находиться примерно на середине образующей профиля резьбы
При контроле шага резьбы с помощью шаровых наконечников применяют накладные и стационарные шагомеры.
При контроле шага:
- с помощью накладного шагомера устанавливают по образцовому резьбовому калибру или по концевым мерам в блоке со специальными боковичками;
- с помощью стационарного шагомера изделие устанавливается в центрах и шаровой наконечник, связанный с рычажным механизмом, вводится во впадину резьбы. Осевое перемещение измерительного наконечника относительно контролируемого изделия осуществляется с помощью микрометрического винта, снабженного барабаном с ценой деления 0,002 мм.
Надлежащее положение наконечника во впадине резьбы определяется совпадением стрелки рычажного механизма с неподвижным указателем.
На стационарных шагомерах также можно контролировать шаг внутренних резьб. В этом случае проверяемая деталь устанавливается в патроне; базой при установке детали служит торцевая поверхность изделия.
Ранее мы рассказывали про устройство и принцип работы шагомеров типа КС и шагомеров типа КШ.
В заключение
Контроль резьбовых соединений требует применения особых методов и специализированного инструмента для проверки среднего диаметра, угла профиля и шага резьбы. Соответствие нормативным стандартам и регулярная периодическая поверка являются обязательными условиями обеспечения надёжности и точности измерений.
Для достижения максимальной достоверности результатов рекомендуется использовать специализированные средства контроля, изготовленные с учётом конкретных параметров резьбы.
АО "ЗМС" изготавливает проволочки и ролики для измерения среднего диаметра наружной резьбы в соответствии с ГОСТ 2475-88 "Проволочки и ролики. Технические условия" по Вашим чертежам ↓